 +86-563-4308666


 Eng

Jokaisessa hiomakuulassa on lämpökäsittelytarina, myös pihalle saapuvat samanlaiset. Kaksi palloa voivat jakaa saman kemian, tulla ulos samasta muotista ja käyttäytyä silti täysin eri tavalla tehtaalla: toinen suorittaa täyden kampanjan, toinen alkaa halkeilla muutaman viikon sisällä. Useimmiten ero kirjoitetaan lämpökäyrään, jäähdytysnopeuteen ja karkaisuikkunaan.
Seuraavassa on käytännöllinen kävelykierros hiontakuulien lämpökäsittelyprosessin läpi, kun käytämme sitä joka päivä, austenitisoinnista tarkastuksiin, jotka kertovat, onko erä todella kunnossa.
Miksi lämpökäsittely ratkaisee pallon suorituskyvyn
Kaada korkea kromipallo ja anna sen jäähtyä muotissa, ja sieltä tulee melko levoton metallipala. Matriisi sisältää martensiittia yhdessä säilyneen austeniitin kanssa, joka on kietoutunut eutektisten karbidien verkoston ympärille, joka muuttuu kromi- ja hiilipitoisuuden mukana. Jäljellä oleva austeniitti on häiriötekijä. Se on pehmeä, se on metastabiili, ja kun pallo alkaa iskeä myllyssä, se muuttuu jatkuvasti martensiitiksi paikoillaan, muuttaa pintakerroksen tilavuutta ja avaa oven halkeilulle ja murtumiselle.
Lämpökäsittely on olemassa, jotta tämä muutos saadaan päätökseen tarkoituksellisesti kontrolloiduissa olosuhteissa sen sijaan, että tehtaan antaisi tehdä sen satunnaisesti. Kolme asiaa tasapainotetaan kerralla:
- Kovuus : kulutuspinta, joka kestää malmin, klinkkerin tai kuonan aiheuttamaa hankausta.
- Kovuus : ytimen kyky vaimentaa toistuvia iskuja halkeilematta.
- Rakenteellinen vakaus : karbidin jakautuminen ja säilynyt austeniitti pidetään rajoissa, joten pallo käyttäytyy samana päivänä 60 kuin ensimmäisenä päivänä.
Hiontapallojen lämpökäsittelyprosessin ydinvaiheet
Melkein jokainen valetulle tai väärennetylle materiaalille käytetty aikataulu voidaan lukea kolmeksi linkitetyksi vaiheeksi, ja neljäs tarkastusvaihe sulkee silmukan.
Lämmitys ja austenitointi
Austenitisointi tekee kaksi tehtävää: se liuottaa osan toissijaisesta karbidista ja laittaa hiiltä liuokseen, jotta jäähdyttimellä on tekemistä. Tämän vaiheen kiirehtiminen on yksi yleisimmistä havaitsemistamme virheistä. Kuumennamme vaiheittain esilämmittämällä noin 600–650 °C paksuuden tasaamiseksi, sitten ramppilla austenisoivaan pitoon, joka korkean kromilaadun kohdalla laskeutuu tyypillisesti 980–1 050 °C:een.
Pitoaika seuraa osan kokoa ja uunin kuormitusta enemmän kuin kiinteä kello. Toimiva tehtaan aloituspiste on noin 1-1,5 minuuttia halkaisijamillimetriä kohti, mutta todellinen luku tulee vahvistaa kunkin erän ensimmäisten kappaleiden kovuuden ja mikrorakenteen perusteella oletuksen sijaan.
Sammutus
Sammutus is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Karkaisu
Karkaisu is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Korkean kromipallon ikkunan lämpötila on yleensä 200–350 °C, ja lämpötila kestää 4–8 tuntia halkaisijasta riippuen, mitä seuraa hidas jäähdytys. Karkaisu alle noin 200°C jättää jälkeensä liian paljon epävakaa austeniittia; 400 °C:n ylittäminen alkaa vaihtaa pois kovuutta, josta maksoit sammutuksen aikana.
| Vaihe | Tyypillinen lämpötila | Päätarkoitus | Mitä katsomme |
|---|---|---|---|
| Esilämmitys | 600-650 °C | Tasainen paksuuslämpötila | Nousunopeus, lämpöshokki |
| Austenisoiva | 980–1 050 °C (korkea kromi) | Liuota karbidit, kyllästä austeniitti | Pidä aika halkaisijaa vastaan |
| Sammutus | 880–950 °C väliaineeseen | Muodosta martensiitti austeniitista | Jäähdytyskäyrä, halkeamisriski |
| Karkaisu | 200-350°C | Vähennä stressiä, hallitse säilytettyä austeniittia | Pidä aika, kovuusvaste |
Prosessin sovittaminen pallon tyyppiin
Samat kolme vaihetta pätevät koko perheessä, mutta numerot liikkuvat huomattavasti, kun vaihdat materiaalia ja muotoilureittiä.
Kromisoseosvalupallot
Kemia asettaa katon. Korkea kromipallo, jossa on 10 % tai enemmän kromia ja oikea hiilitasapaino, voi saavuttaa Rockwell C -asteikon korkeista 50:stä matalaan 60 asteeseen hyvin ajetun sammutuksen ja temperoinnin jälkeen. Keskikromi- ja matalakromilaadut eivät yksinkertaisesti sisällä karbidin määrää päästäkseen perille, joten niiden käyrät ovat usein yksinkertaistettuja kohti normalisointia tai kevyttä vaimentamista ja karkaisua, ja osto-odotusten tulisi seurata metallurgiaan luettelon otsikon sijaan.
Meidän omamme korkea kromi hiomakuulia käsitellään tällä logiikalla, jolloin käyrä pidetään yhtenäisenä erästä toiseen, jotta tehtaan suorituskyky ei ajaudu.
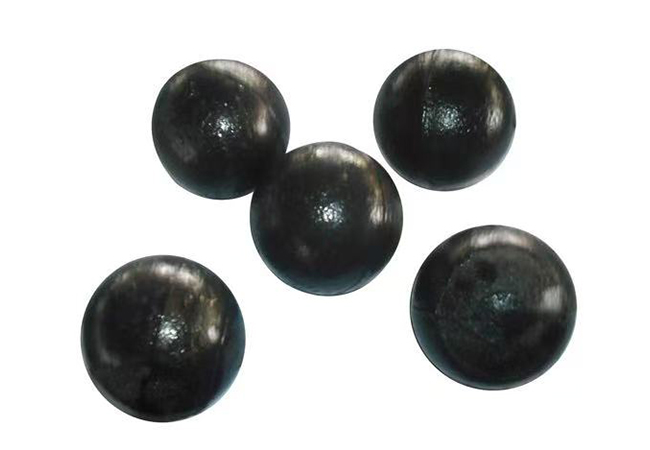 Korkeasta kromiseoksesta valmistetut valuhiomapallot Korkeakrominen ZQCr12-valumateriaali, jonka pintakovuus on ≥58 HRC, saatavana halkaisijana φ6,35 - φ120 mm kulutusta kestävää hiontaa varten. Näytä tuote →
Taotut hiomapallot
Taotut pallot alkavat rullattua tankoa, leikataan pituudeltaan, induktiokuumennetaan, taotaan ja sitten sammutetaan linjalla. Prosessi on pikemminkin jatkuva kuin erä, ja useimmiten vaeltava parametri on sammutus-aloituslämpötila. Jos tanko jäähtyy liikaa puristimen ja jäähdytysrenkaan välissä, kovuus laskee ja pallo päätyy pehmeään kuoreen, joka kuluu nopeasti myllyssä. Karkaisu seuraa välittömästi, silti ytimen jäännöslämpöä käytetään syklin lyhentämiseen.
 Tarkkuustaotut hiomapallot kuulamyllyihin Tarkkuustaotut materiaalit kaivos-, sementti- ja voimantuotantokuulamyllyihin, saatavana φ6,35–φ120 mm:n kokoisina, ja niiden kovuus ja sitkeys ovat tasapainossa. Näytä tuote →
Sammutusaineen ja jäähdytyskäyrän valitseminen
Jäähdytysvakavuus on valitsin, ei kytkin, ja oikea asetus on se, joka tuottaa täysin martensiittisen ytimen erän suurimpaan palloon ja pitää pienimmän ehjänä. Yleiset tiedotusvälineet karkeassa vakavuusjärjestyksessä:
- Vesi : suuri vakavuus, alhainen hinta, halkeilevampi; käytännöllinen tavallisille hiilitaottuille palloille, joiden halkaisija on pieni.
- Suolaliuosta tai emäksisiä liuoksia : vieläkin vakavampi ja altis epätasaiselle kalvon katkeamiselle; käytetään harvoin valettuihin kromimateriaaliin.
- Öljy : hitaampi ja turvallisempi, vakiovalinta metalliseoksesta taotuille palloille, joissa vääristymisellä on väliä, vaikka tulen ja savun käsittelyä on hallittava.
- Polymeeri : pitoisuus voidaan säätää istumaan veden ja öljyn välissä, suosittu taotuissa metalliseospalloissa, joissa on todellinen halkeiluriski.
- Pakotettu ilma tai ilmaöljy : hellävarainen, hyvin sovitettu korkeakromivalettuihin palloihin, joiden karkaisu on jo antelias.
Agitaatiolla on yhtä paljon merkitystä kuin itse medialla. Pysäytyssäiliö tuottaa pehmeitä laikkuja ja hajallaan olevia kovuuslukemia riippumatta siitä, kuinka hyvä sammutuskemia on.
Mikä menee pieleen ja miten oireet luetaan
Useimmat lämpökäsittelyvirheet ilmoittavat itsestään selvästi, jos tiedät mitä etsiä. Muutamia useimmin diagnosoimista malleista:
- Halkeilu sammutuksen jälkeen , yleensä pitkittäinen tai sisäinen: liian kova jäähdytys tai liian pitkä väli ennen karkaisuuunia.
- Pehmeä kuori tai pehmeä ydin : austenisoiva lämpötila tai pidä liian alhainen, tai pallo jäähtynyt sammutus-aloitusikkunan alapuolelle.
- Kovuus scatter across a batch : uunin epätasainen täyttö, epäjohdonmukainen ilmapiiri tai huono vaimennussekoitus.
- Ennenaikaista halkeilua käytössä : säilynyt austeniitti jätetty liian korkealle, koska karkaisu oli liian kylmää tai liian lyhyt.
- Korkea rikkoutumisaste : kovuus jahdettu sitkeyden kustannuksella tai kovametalliverkko, joka on jäänyt liian karkeaksi jähmettymisen aikana.
Tarkistukset, jotka osoittavat, että käyrä toimi
Testituloksilla on merkitystä vain, kun niitä otetaan johdonmukaisesti. Meidän rutiini temperoinnin jälkeen näyttää tältä:
- Kovuus survey : lukemat useista kohdista pinnan ympärillä ja poikkileikkattujen pallojen ytimestä, näytteitä koko erästä mieluummin kuin yhdestä kätevästä kulmasta.
- Kovuus gradient : profiili säteen poikki, joka osoittaa, saavuttiko vaimennus todella keskustan.
- Vaikutustestaus : toistuvia pudotuksia kiinteältä korkeudelta pallonäytteessä, mikä havaitsee ensimmäisen halkeilun.
- Mikrorakenteen tarkistus : karbidin muoto ja jakautuminen sekä arvio jääneen austeniitin määrästä, jota pidetään yleensä alle 10-15 % korkeakromipitoisilla aineilla.
- Kentän rikkoutumisen seuranta : hitain, mutta rehellisin indikaattori, kirjattu mylly- ja palloeräkohtaisesti kampanjan aikana.
Lämpökäsittely on järjestelmä, ei yksittäinen vaihe
Käyrä on vain niin hyvä kuin uuni, joka sitä pyörittää, ja uuni on vain niin hyvä kuin materiaali menee sisään. Siksi käsittelemme lämpökäsittelyä yhtenä lenkkinä ketjussa, joka alkaa metalliseoksen hankinnasta ja päättyy myllykokeeseen. Yhteisyliopistojen kanssa toimiva maakunnallinen teräskuulien ja hiomaväliaineiden tutkimuslaitoksemme käyttää suuren osan ajastaan juuri tällaiseen käyränkehitykseen, ja havainnot siirtyvät suoraan myymälään.
Pidämme myös prosessin todennettavissa: ISO 9001 -menettelyt, koko prosessin tarkastus saapuvasta raaka-aineesta lähettämiseen sekä 25 insinöörin ja 32 asiantuntijan tekninen tiimi, joka tukee 60 000 neliömetrin tehdasta, jonka vuosikapasiteetti on 50 000 tonnia. Voit lukea lisää aiheesta yrityksemme tausta jos haluat pidemmän version.
Jos mylly pureskelee materiaalia nopeammin kuin sen pitäisi, vastaus on yleensä käyrässä eikä laskussa. Lähetä meille työolosuhteet, pallon halkaisija, syöttökovuus ja jyrsintänopeus, niin keskustellaan mikä vaihe on todennäköisesti vastuullinen ja mitä muuttaa. Tämä keskustelu ei maksa mitään, ja se on usein nopein reitti alhaisempaan maatonnihintaan.


